製品
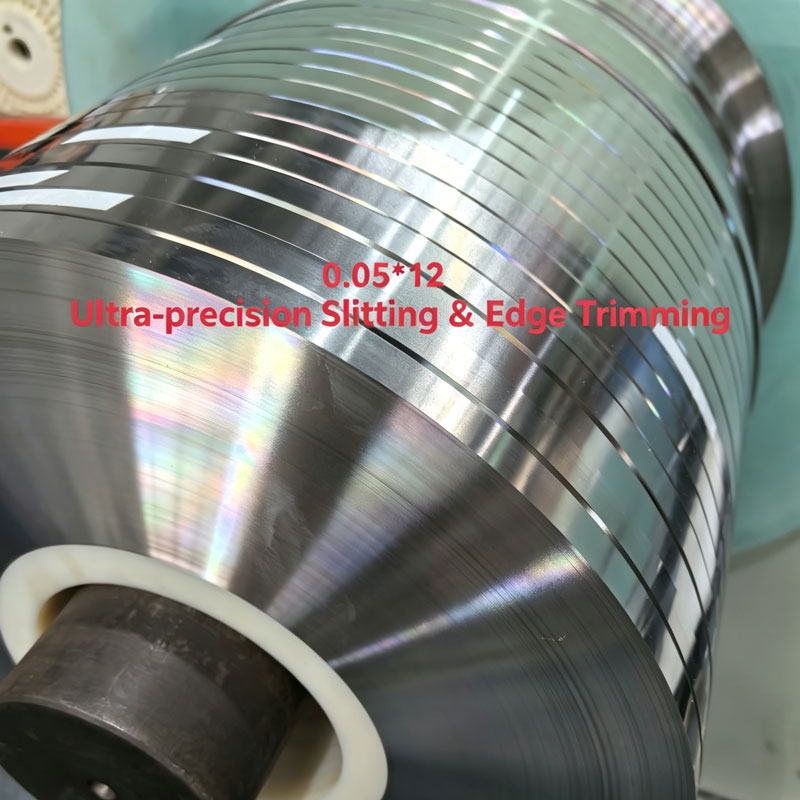
0.05mmステンレス鋼スプリングストリップ

0.05mmステンレス鋼スプリングストリップ

Qihong の 0.05 mm ステンレス鋼スプリング ストリップは、±0.002 mm のバンドを備えた公称 0.050 mm に圧延され、コンタクト、シム、板バネ用に 1/4H ~ H 調質で幅 2 ~ 300 mm のスリットが施されています。寧波のメーカーは、すべてのコイルの焼き戻し、スリットを行い、硬度を報告しています。

    図面では 0.05 mm と書かれていますが、プレスでは一致しません。このゲージでは、公称値は事実ではなく帯域です。公差は断面の数パーセント、バリはその 10 分の 1 になる可能性があり、コイル自体の巻線には曲率が残り、2 メートルの経路で送りミスとして表面化します。0.05mmステンレス鋼スプリングストリップQihong からの製品は、中国の寧波で、工場の慣例ではなく指定されたミクロン バンドに基づいて圧延、焼き戻し、スリットが施されるため、部品は到着時に測定できる数値に基づいて設計されています。

    50μm公称断面 ±2μmゲージバンド、注文ごとに同意 119g/m幅300mmの場合

    なぜ0.05mmなのか

    このラインのスプリングテンパー範囲は 0.05 mm から始まり 3.0 mm まで続きますが、フォイル範囲は 0.01 ~ 0.30 mm で、反対方向から同じゲージをカバーします。つまり、これが継ぎ目です。最も薄いセクションは依然としてストリップとして扱われ、破損モードが冶金的でなくなり、次元的になり始める点です。

    1. ゲージは数値ではなくバンドです。0.050 mm で ±0.002 mm のウィンドウは、セクションがコイルからコイルへと 4% 移動することを意味します。バンドの低い側にセットアップされ、高い側から供給されるプレスは、ほとんどの進歩的なツールが許容できる以上にシャット高を変更します。
    2. 木目はセクションの一部になります。ASTM 粒子サイズ 8 では、平均粒子は約 22 μm で、厚さの半分近くになります。この部品の深さはわずか 2 ~ 3 グレインであるため、ヒート間の散乱は転がり欠陥ではなく冶金学的に発生し、ゲージ制御を行ってもそれを除去することはできません。
    3. バリは厚みと勝負します。5 マイクロメートルは 0.30 mm では目に見えず、ここではセクションの 10% に相当します。そのため、エッジの状態はこのゲージでは数値と​​して指定され、より重いストリップでは慣例に従っています。
    4. コイルセットは、巻くのではなく、巻いて作ります。薄いセクションは、リコイラーにかかる自身の張力によって永久的な曲率を持ち、その度合いはコイル コアの直径によって決まります。
    5. 質量は小さく、長さは長い。幅 300 mm のストリップの重さは 1 メートルあたり約 119 g なので、100 kg のコイルはおよそ 840 m まで延びます。中断のない制作には適していますが、最初の 10 メートルが間違っていれば容赦ありません。

    これらは素材上の欠陥ではありません。これは 50 µm 切片の物理現象であり、それが理由です0.05mmステンレス鋼スプリングストリップグレード名だけで指定するのではなく、ゲージバンド、バリの高さ、およびコイルのビルドを組み合わせて指定する必要があります。

    公差の計算

    ±0.01 mm の公差は、0.5 mm のストリップでは目立たず、ここでは不可能です。これはセクションの 20% になります。公差は名目に対するシェアとしてのみ意味があり、そのシェアがこのゲージの価格を設定します。

    公称ゲージ 代表的なバンド 部門シェア
    0.50mm ±0.010mm 2.0%
    0.20mm ±0.005mm 2.5%
    0.10mm ±0.003mm 3.0%
    0.05mm ±0.002mm 4.0%
    1. クラウン。ミルを使うと、中央が端よりもわずかに重くなります。厚手のストリップでは、平坦性が問題になります。中心と端の間の差が許容範囲全体に近づく可能性があるため、ここではゲージの問題です。
    2. スリット後のエッジドロップ。切るというよりはスリット鋏で、各端の最後の0.5ミリメートルが薄くなる可能性があります。エッジが面の大部分を占める幅 2 ~ 10 mm では重要です。
    3. ロール偏心。ワークロールの円周に等しい波長を持つ、コイルに沿った厚さの周期的な波として現れます。ある時点でマイクロメーターの測定値を取得した場合、それは完全に見逃されてしまいます。
    4. 測定そのもの。平らなアンビルを備えたハンドマイクロメーターは、薄いストリップをわずかに圧縮し、低い値を読み取ります。自重式ゲージや非接触式ゲージでは異なります。 2 つのサプライヤーを比較する前に、証明書の数字がどの機器からのものかを尋ねてください。
    公差をバンドと測定方法で記入します (例: 「0.050 mm ±0.002 mm、非接触ゲージで中間幅を測定」)。発注書のわずかな「0.05 mm」は、どのサプライヤーも自分たちの都合のよい方法で対応することになり、その後の議論は品質ではなく解釈に関するものになります。

    50 μm で 4% を維持することは、検査の問題ではなく、回転と張力の制御の問題です。0.05mmステンレス鋼スプリングストリップカタログ値として約束されるものではなく、ゲージに付属のバンドを使用して見積もられ、コイルごとに確認されます。

    ゲージ硬度

    硬度は通常、1 つの数値として引用されます。 0.05 mm では、測定値が意味を持つ前に、くぼみが断面内に収まる必要があるため、最初に計測上の決定が行われます。

    1. ロードすると答えが変わります。HV 550 では、0.1 kgf のくぼみは幅約 18 μm、深さ約 6 μm で、断面の 8 分の 1 です。厚さが対角線の 1.5 倍を超えるため、ASTM E384 はこれを受け入れます。 1 kgf でテストされる同じ材料には 58 µm の対角線が必要で、したがって 87 µm の断面が必要となるため、機器がどのような印刷を行う場合でも、ここではテストは無効になります。
    2. 荷重を値とともに引用します。HV0.1 の HV 550 と HV1 の HV 550 は、同じコイルに関する異なるクレームです。負荷のない証明書は何にも匹敵しません。
    3. 引張はセクション全体で実行されます。50μm からは機械加工された試験片を作成できないため、試験は供給されたままの幅でのストリップの引張であり、結果は試験片の幅とグリップの位置に依存します。使用幅をお問い合わせください。
    4. 幅方向だけでなく、幅方向も確認してください。アニーリングとテンパーローリングの両方で、端と中心がわずかに離れます。 2 つの端と中央の 3 つの読み取り値から、中央の単一の数字以上のことが分かります。
    5. 重いストリップよりも広範囲の散乱が予想されます。断面を通る 2 つまたは 3 つの結晶粒は、インデントが結晶粒界または 1 つの結晶粒内に到達する可能性があることを意味し、測定値間の広がりはオペレータのエラーではなく実際の材料の動作です。

    実際的な修正は、方法を指定する注文明細行です。指定された荷重を伴う HV での硬さ、幅方向の 3 つの位置でテスト、コイルごとに報告されます。それは変わります0.05mmステンレス鋼スプリングストリップ受け入れられる検査で実際に拒否される可能性がある材料に書き込むことは、書く価値のある唯一の種類の仕様です。

    スペックシート

    以下の図は、このゲージの作業ウィンドウです。それら以外のものは、表から約束されるのではなく、個別に引用されます。

    アイテム 仕様
    公称ゲージ 0.05mm(0.050mm);同シリーズで0.05~3.0mmもございます
    厚さの許容差 このゲージでは標準 ±0.002 mm、バンドは注文ごとに合意されます
    幅 2~300mmのスリット。合意により狭くしたり広くしたりする
    グレード 201、301、304、316L、631、430
    気性 焼きなまし、1/4H、1/2H、3/4H、H
    硬度レポート 規定の荷重での HV (HV0.1 または HV0.2)、幅方向の 3 つの位置
    抗張力 ハードテンパー全体で 1100 ~ 2100 MPa、グレードおよびテンパーごとに確認
    平面度 スリットコイル完成品で0.03mm/m以上
    表面 2B、BA、ブラッシュド、ポリッシュ。指定どおりに油を塗ったか乾燥させた
    角 スリット、ラウンドエッジ、または規定のバリ高さまでバリ取り
    納品形態 コイル、振動巻きスプール、カット長
    コイル重量 アンコイラーの容量に設定します。 300mmで100kgあたり約840m
    規格 ASTM、AISI、GB、JIS、DIN、BS、EN;バッチごとの工場証明書
    認証 ISO 9001 品質システム、SGS;ご要望に応じて RoHS 文書をご提供します
    最低注文数 標準100kg。工具認定のための試用長さは 5 ~ 20 kg
    問い合わせに対するほとんどの作業は 3 行で行われます。ゲージ バンドとその測定方法、許容できるバリの高さ、デコイラーが保持できるコイルの重量です。他のすべては最初のコイルの後で調整できます。これら 3 つが、最初のコイルが動作するかどうかを決定します。

    図面がフリーズする前に、幅をもう一度確認する価値があります。スリットが狭いほど、せん断エッジが占める面の割合が大きくなります。幅 2 mm の部品では、面の半分がエッジの影響を受ける可能性があり、荷重を支えるための母材はほとんど残りません。それは購入ではなく設計上の決定です。出来上がりのブランクサイズをお問い合わせと一緒にお送りしますので、0.05mmステンレス鋼スプリングストリップツールが実際に必要とする幅で引用されています。

    エッジとバリ

    バリは高さであり、薄いストリップでは高さはパーセンテージです。 0.30 mm 上の 5 マイクロメートルは断面の 1.7% に相当し、バリ取りパスで消えます。ここでの5マイクロメートルは10%であり、その部分で最も高いものになります。

    1. スリットエッジがデフォルトであり、最も安価です。片側にロールオーバーエッジがあり、もう一方の側にバリがあり、工具が曲げの内側に配置したり、滑り接触から遠ざけたりできるように、図面上でバリの側に名前を付ける必要があります。
    2. ラウンドエッジ鋭利な角を削ったり転がしたりして取り除きます。これはパスがかかり、オペレーターと金型を保護し、大量に扱われる部品やガイド レールを通して供給される部品に通常選択されます。
    3. 規定の高さまでバリ取り済み検査できる唯一のバージョンです。 「バリ取り」だけでも、店によって意味が異なります。 「200倍で測定したバリ3μm以下」が基準です。
    4. エッジドロップせん断により外側の部分が 1 ミリメートル単位で薄くなります。顔の 4 分の 1 に相当する幅 2 mm のストリップ上に、曲げを保持できないソフト ゾーンとして後で表示されます。
    5. その他バリは取り扱い跡です。50μmの傷は切り込み、バネの切り込みは疲労の起点となります。このゲージでは、他のゲージよりもインターリーブ巻きとデコイラーのグローブが重要です。

    バリの問題は通常、スリッティング ラインではなく顧客の印刷機によって発見されるため、エッジの状態は変更するのに最も安価な変数であり、後で発見するのに最も高価な変数です。注文時にエッジとバリの高さを指定することが重要です0.05mmステンレス鋼スプリングストリップサプライヤー自身のサンプルでのみ機能する素材ではありません。

    コイルビルド

    細いストリップはどのように巻かれたのかを覚えています。リコイラーの張力、コアの直径、ラップの重ね方はすべて、プレスが継承するコイルの形状を残します。50 μm では、その形状は焼き戻しと同じくらい影響します。

    1. コイルセットストリップをほどいたときに現れる縦方向の弓です。これは巻き取り張力とコアの直径によって決まります。このゲージでレベリングすると硬度が犠牲になるため、後でレベリングするのではなく、より大きなコアと低い張力によって減少します。
    2. クロスボウは幅方向の曲率であり、通常はミルから継承され、スリッティングによって増幅されます。これは、平らなプレート上で揺動する部品として、また金型内の一貫性のない空白の位置として表示されます。
    3. 伸縮式ワインディング中にラップが横滑りすることで起こります。インターリーブまたはエッジ ガイダンスはそれを防ぎます。輸送中にそれが起こってしまうと、何も解決できません。
    4. 振動巻線幅広のスプール上でストリップを前後に配置することで、コイルセットをほぼ完全に取り除き、コイルを交換せずに長い走行を続けることができます。幅が狭く長さが長い場合の通常の納品形態です。
    5. コイルの重量は取り扱いによって決まります。このゲージでの 100 kg のコイルは 800 m を超える材料に相当します。コイル交換の回数が減り、連続運転が長くなりますが、持ち上げる重量が重くなり、輸送中にエッジが損傷した場合の損失も大きくなります。
    6. 梱包も仕様の一部です。防湿紙、合紙、燻蒸パレットが、ストラップの跡ひとつで傷んでしまうエッジを保護します。

    出荷担当者にとって、コイルのビルドの指定は詳細ではありません。材料が供給できるほど平らに到着するかどうかを決定するのは、最後のプロセスステップです。圧延、焼き戻し、スリット加工が寧波ハイテクゾーンの 1 つの工場で行われているのは、そのためです。0.05mmステンレス鋼スプリングストリップアンコイラーが実際に動作するコアの直径とコイルの重量に合わせて巻くことができます。

    よくある質問

    Q0.05 mm はまだストリップですか、それともすでにフォイルですか?

    A商業的には両方であり、それがまさに議論を引き起こす理由です。フォイルは約 0.01 ~ 0.30 mm、ストリップは 0.05 ~ 3.0 mm でカタログ化されているため、50 µm の切片は両方のカタログ内にあり、2 つの異なる生産ラインから引用できます。これらのラインは同じように動作しません。異なる張力で実行され、異なるマスターコイル幅からスリットされ、異なる許容範囲を保持するため、到着するコイルは、どのコイルが作成したかに応じて異なるセットと異なるエッジを持ちます。それは箱には何も表示されません。どのラインがコイルを生成するのか、そしてそのラインがどのような帯域を保持するのかを尋ねてください。このサイトでは、スプリングテンパー シリーズは 0.05 mm から始まり、極薄シリーズは 0.01 ~ 0.1 mm をカバーしています。そのため、同じ部品番号でも 2 つのまったく異なる見積もりが返されることがあります。

    Qこのゲージで実際にどれくらいの許容範囲を保持できますか?

    A±0.002 mm 程度が通常の帯域であり、一般的に約束されるものではなく、特定の幅やグレードについてはこれより狭い値について議論することができます。 2 つのことが答えを動かします。 1 つ目は幅です。長いロール ギャップを持つ広いコイルは、狭いスリット ストリップよりも保持するのが困難です。これは、クラウンと偏心率が現れる余地が大きいためです。 2つ目は測定方法です。ハンドマイクロメータと非接触ゲージではマイクロメータが一致しません。組み立てに必要なバンドと、それをチェックする楽器を教えてください。見積書はカタログ番号ではなく、そのペアに基づいて作成されます。

    Q証明書には引張強さまたは硬度が記載されていますか?

    A両方とも報告できますが、それらは異なるテストからのものであり、一方の方が薄い切片でははるかに信頼性があります。引張は全断面のストリップ試験片で測定されるため、結果は試験片の幅とグリップのアライメントに依存し、50 µm ではより多くのばらつきが生じます。硬度はより速く、局所的で安価ですが、荷重が指定されており、断面がくぼみの対角線の少なくとも 1.5​​ 倍である場合にのみ有効です。日常的な承認の場合、各コイルに指定された荷重で硬度を HV に入力し、認定コイルまたは要求に応じて引張を入力します。図面に引張バンドが必要な場合は、問い合わせの段階でその旨を伝えておくと、テストスケジュールが後から追加されるのではなく、価格に組み込まれます。

    Qフルハードでこのゲージを供給してもらえますか?

    Aはい、ほとんどの購入者がここで望んでいるのはこの気質です。50 μm の部品は通常、あまり移動せずに荷重を支える必要がある接点、シム、または板バネであるためです。限界は硬度そのものではなく、その後その部品が生き残るために必要な硬度です。このゲージの完全に硬い材料には成形余地がほとんどないため、浅い半径を超える曲げは硬化前に設計するか、より柔らかい焼き戻しで部品を作成する必要があります。図面上の最小曲げ半径と部品のたわみを教えてください。 H が正しい判断なのか、あるいは 1/2H が作業可能な曲げで同じ荷重に耐えられるかどうかは、硬度の数値ではなく、そのペアによって決まります。

    Qコイルの長さはどれくらいで、どのように巻かれているのでしょうか?

    Aコイルはデコイラーが持ち上げることができる重量に合わせて巻かれているため、長さは幅に比例します。幅 300 mm のストリップの重さは 1 メートルあたり約 119 g であるため、100 kg のコイルは約 840 m になります。幅 50 mm では、同じ重さで 5,000 m を超えます。狭い幅の材料は通常、スプールに振動巻きして供給されます。これにより、コイルセットが不要になり、連続運転が可能になります。一方、幅の広い材料は、曲率を低減するサイズのコアに従来のコイルとして供給されます。アンコイラーハンドルの最大コイル重量と交換間のご希望の長さをお知らせいただければ、標準ボビンではなく、それに合わせて巻線が設定されます。

    Qこれほど薄い部品の場合、どのエッジを注文すればよいですか?

    A部品がブランキングされ、エッジがトリムに消えてしまう場合は、スリット エッジを使用します。これは、最も低コストのオプションであり、バリを加工面から遠ざけることができるためです。ストリップがガイドを通って供給される場合、大量に扱われる場合、または滑り接触に接触する場合は、エッジを丸めてください。ロール状のエッジではツールやオペレーターの刃を削ることがありません。エッジが機能面に残っている場合は、規定の高さまでバリ取りします。これは、バリが嵌合部品に接触するコンタクト スプリングでは一般的です。 50 μm ではバリはセクションの 10 分の 1 なので、コイルをスリットする前に図面上で 1 行、1 回の会話を行う価値があります。

    Qフルオーダーする前に短い長さをテストできますか?

    Aはい、標準の最小値である約 100 kg に対して、ツールの認定では、試用長さ約 5 ~ 20 kg が通常です。トライアルは、製造オーダーと同じスケジュールでロールとスリットが行われます。これが、その挙動がバルクを予測する唯一の方法であり、ラボ用プレスではなく実際のツールで実行できるように、製品幅に合わせてスリットすることができます。使用するブランク幅、テンパー、エッジを送信していただくと、その組み合わせに合わせてトライアルが構築されます。エッジシェアとキャンバーは両方とも幅によって変化するため、異なる幅でのトライアルカットの結果は、このゲージではほとんどわかりません。

    お問い合わせを送信
    連絡先情報
    当社の製品や価格表に関するお問い合わせは、電子メールに残してください。24 時間以内にご連絡いたします。
    X
    当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
    拒否する受け入れる